+86-17732134065

-


-


-


-
-


WhatsApp
-
WeChat
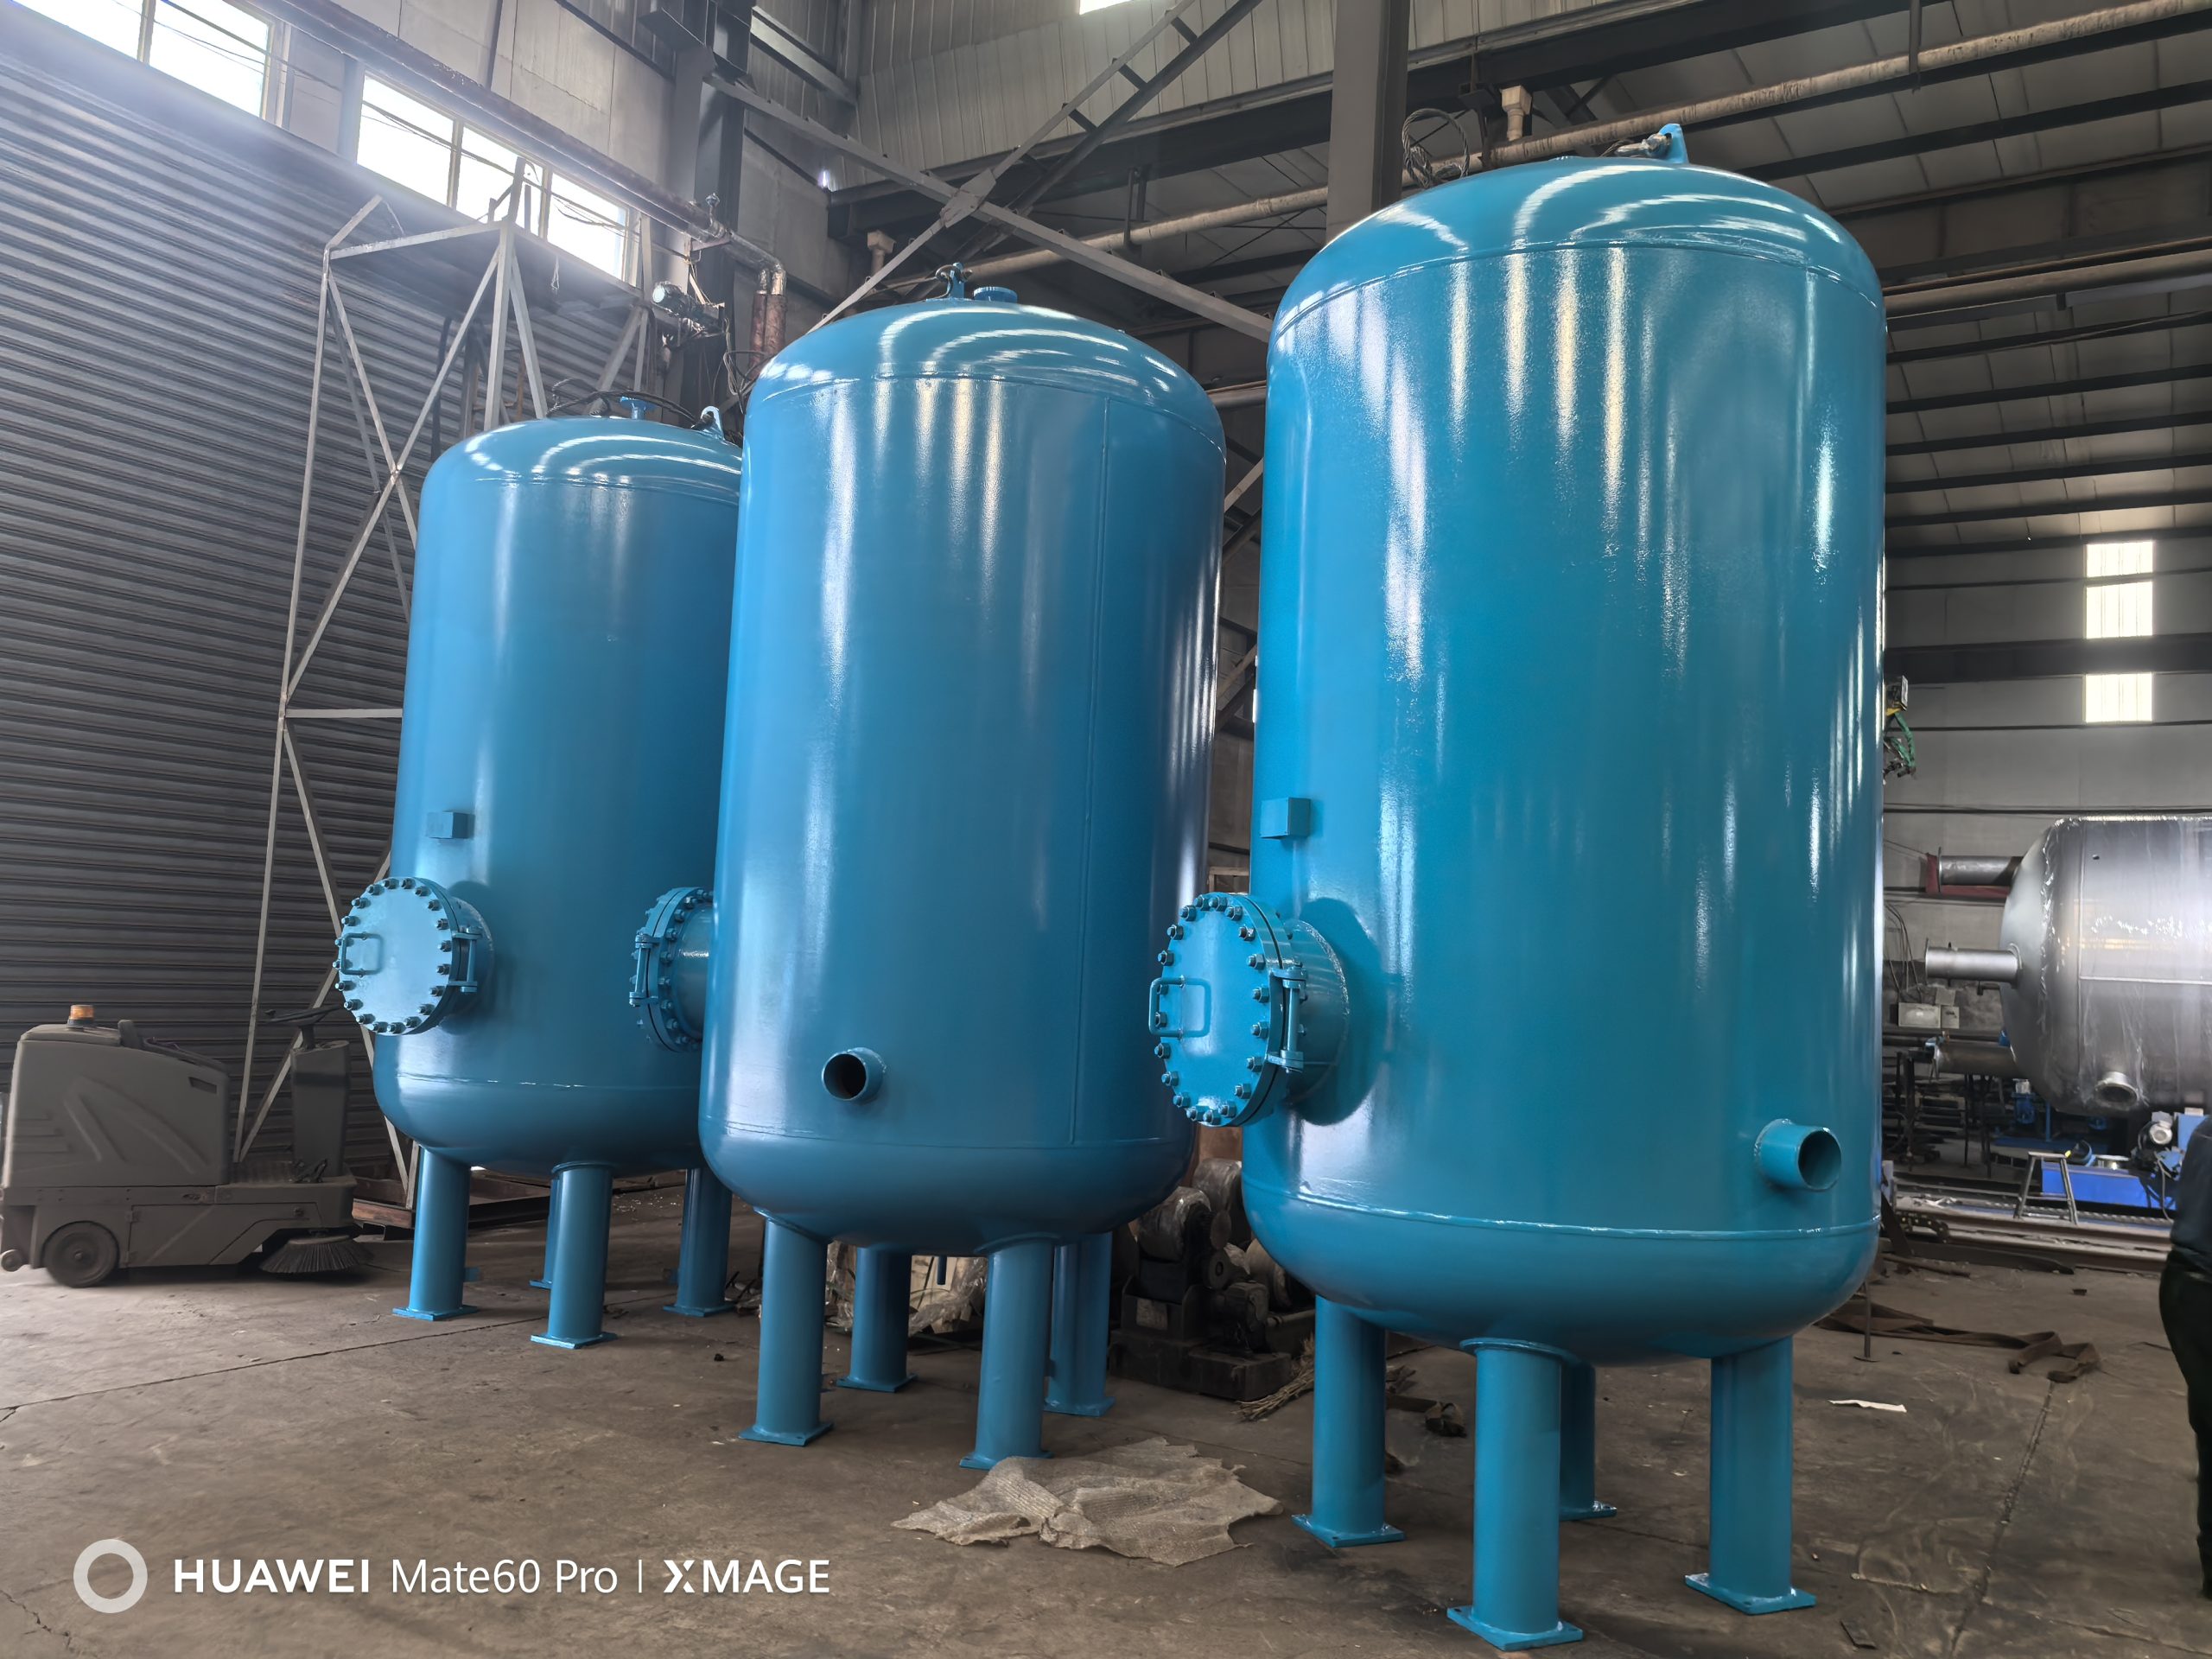
Производство промышленных теплообменников 2026: цены от завода
2026-08-14
- Производство промышленных теплообменников в 2026 году: прямой доступ к заводским ценам и технологиям
- Классификация и принципы работы: выбор технологии под задачу
- Этапы производства: от чертежа до испытаний
- Факторы формирования цены в 2026 году
- Как выбрать надежного производителя: чек-лист для закупщика
- Пример успешной реализации: опыт ООО «Хэбэй Ицзе»
- Применение в отраслях: реальные кейсы и требования
- Сравнение технологий: что выбрать в 2026 году?
- Типичные ошибки при заказе и эксплуатации
- Тренды производства 2026: Цифровизация и Экология
- Логистика и экспортные возможности
- FAQ: Часто задаваемые вопросы
- Заключение и призыв к действию
Производство промышленных теплообменников в 2026 году: прямой доступ к заводским ценам и технологиям
Производство промышленных теплообменников в 2026 году представляет собой высокотехнологичный процесс, объединяющий точное машиностроение, термодинамическое моделирование и строгий контроль качества материалов. Для инженеров-проектировщиков и руководителей закупок ключевым фактором является не просто покупка оборудования, а интеграция эффективного теплообмена в существующие технологические линии с минимизацией эксплуатационных расходов (OPEX). Заказы напрямую у завода-изготовителя позволяют исключить наценки посредников, получить оборудование, адаптированное под специфические параметры среды (давление до 40 МПа, температуры от -196°C до +1000°C), и гарантировать соответствие стандартам ГОСТ, ASME и PED.
Современный рынок требует гибкости: от компактных паяных пластинчатых аппаратов для HVAC-систем до массивных кожухотрубных теплообменников для нефтегазовой отрасли. В этой статье мы подробно разберем, как формируется стоимость, какие материалы обеспечивают долговечность в агрессивных средах и почему прямое производство промышленных теплообменников является единственно верным стратегическим решением для крупных инфраструктурных проектов.
Классификация и принципы работы: выбор технологии под задачу
Понимание физических принципов работы различных типов теплообменных аппаратов критически важно для правильного технического задания (ТЗ). Ошибка в выборе типа аппарата может привести к снижению эффективности системы на 30-40% или к преждевременному выходу оборудования из строя из-за коррозии или вибрации.
Пластинчатые теплообменники (PHE)
Наиболее распространенный тип в пищевой, фармацевтической и легкой промышленности. Принцип основан на передаче тепла через пакет тонких гофрированных пластин, стянутых в раму. Турбулизация потока, создаваемая профилем гофры, обеспечивает высокий коэффициент теплопередачи при малых габаритах.
- Преимущества: Высокая эффективность, компактность, возможность наращивания мощности путем добавления пластин.
- Ограничения: Чувствительность к загрязненным средам, ограничение по давлению (обычно до 25 бар) и температуре (до 200°C для резиновых уплотнений).
Кожухотрубные теплообменники (Shell & Tube)
Классическое решение для тяжелой промышленности. Теплоносители движутся по трубам и в межтрубном пространстве кожуха. Это производство промышленных теплообменников ориентировано на работу в экстремальных условиях.
- Преимущества: Работа при высоких давлениях (до 100 бар и выше) и температурах, устойчивость к гидроударам, возможность очистки механическим способом.
- Применение: Нефтепереработка, энергетика, химический синтез.
Паяные пластинчатые теплообменники (BPHE)
Герметичные аппараты, где пластины соединены методом вакуумной пайки медью или никелем. Отсутствие уплотнений делает их идеальными для систем с хладагентами и аммиаком.
Спиральные теплообменники
Инновационное решение для вязких сред и суспензий. Самоочищающаяся конструкция благодаря высокой скорости потока в спиральных каналах снижает риск fouling (накопления отложений).
Этапы производства: от чертежа до испытаний
Качественное производство промышленных теплообменников — это не просто сварка металла. Это многоступенчатый инженерный процесс, каждый этап которого контролируется системами менеджмента качества ISO 9001. Ниже приведен подробный разбор производственного цикла, который обеспечивает надежность оборудования в течение 15-20 лет эксплуатации.
1. Термодинамическое проектирование и подбор
Процесс начинается не в цеху, а в инженерном бюро. Используя специализированное ПО (например, HTRI, Aspen EDR или собственные разработки заводов), инженеры рассчитывают тепловую нагрузку. На этом этапе определяются:
- Коэффициент теплопередачи (k-фактор).
- Падение давления (delta P) для каждого контура.
- Необходимый запас поверхности теплообмена (обычно 10-15%).
- Материалы конструкции, исходя из химического состава сред.
Важно: Неправильный расчет запаса поверхности приводит либо к переплате за избыточное оборудование, либо к невозможности выхода на режим в зимний период или при пиковых нагрузках.
2. Заготовка материалов и лазерная резка
Для пластин используются листы нержавеющей стали (AISI 304, AISI 316L), титана (Gr.1, Gr.2) или специальных сплавов (Hastelloy, Inconel) для агрессивных сред. Лазерная резка с ЧПУ обеспечивает точность контура до 0.1 мм, что критично для последующей штамповки.
3. Штамповка и формовка
Гидравлические прессы формируют гофру. Геометрия гофры (угол наклона, глубина, шаг) определяет гидравлическое сопротивление и интенсивность теплообмена. Заводы-производители часто имеют уникальные матрицы, разработанные для оптимизации этих параметров под конкретные задачи.
4. Сборка и сварка
Для разборных теплообменников пластины пакетируются на направляющих штангах. Для паяных и сварных моделей применяется вакуумная пайка или лазерная сварка. Качество сварных швов проверяется визуально и инструментально.
5. Контроль качества и испытания
Каждый аппарат проходит гидравлические испытания давлением, превышающим рабочее в 1.3-1.5 раза. Это выявляет микротрещины и дефекты сборки. Также проводится капиллярный контроль сварных швов и проверка геометрии пакета.
Факторы формирования цены в 2026 году
Когда заказчик запрашивает коммерческое предложение, итоговая цифра складывается из множества переменных. Понимание структуры costs помогает вести переговоры с производителем более предметно. Производство промышленных теплообменников зависит от следующих ключевых драйверов стоимости:
| Фактор стоимости | Влияние на цену | Комментарий инженера |
|---|---|---|
| Материал пластин/труб | Высокое | Переход с AISI 304 на AISI 316L увеличивает стоимость на 20-30%. Титан удорожает конструкцию в 3-5 раз, но необходим для хлорсодержащих сред. |
| Площадь теплообмена | Прямое | Линейная зависимость: больше кВт — больше металла. Однако удельная стоимость кВт снижается при увеличении масштаба аппарата. |
| Рабочее давление | Среднее/Высокое | Высокое давление требует утолщения стенок, усиленных рам и более дорогих методов сварки/контроля. |
| Тип уплотнений (для PHE) | Среднее | Стандартный NBR дешевле. EPDM, Viton или Teflon значительно дороже, но необходимы для высоких температур или агрессивных химикатов. |
| Сертификация | Фиксированная надбавка | Наличие сертификатов EAC, PED (Европа), ASME (США) требует дополнительных процедур контроля, что закладывается в цену. |
В 2026 году также наблюдается влияние логистических цепочек на стоимость сырья. Локальное производство промышленных теплообменников позволяет нивелировать риски валютных колебаний и таможенных задержек, предлагая стабильные цены в рублях или национальных валютах стран ЕАЭС.
Как выбрать надежного производителя: чек-лист для закупщика
Рынок насыщен предложениями, но не все игроки обладают собственным полным циклом производства. Многие компании являются лишь сборщиками или дилерами. Чтобы избежать рисков срыва сроков и гарантийных случаев, используйте следующий алгоритм оценки поставщика:
- Наличие собственного инженерного отдела. Попросите показать пример теплового расчета для вашей задачи. Если менеджер не может объяснить, почему выбран именно такой запас поверхности, перед вами посредник.
- Производственные мощности. Запросите видео-тур или фото цеха. Наличие штамповочных прессов, лазерных установок и стендов для испытаний — маркер настоящего завода.
- Референс-лист. Опыт работы в вашей отрасли (пищевая, нефтяная, ЖКХ) критичен. Производитель, специализирующийся на HVAC, может не знать нюансов пищевой стерилизации или нефтегазовой коррозии.
- Гарантийная политика. Стандартная гарантия — 12-24 месяца. Обратите внимание на условия гарантии на уплотнения (часто они меньше, чем на металлические части).
- Склад запасных частей. Возможность быстрой поставки пластин и уплотнений в случае аварии. Срок поставки запчастей не должен превышать 2-3 недель.
Инженерный совет: не выбирайте самого дешевого поставщика. Демпинг часто достигается за счет использования более тонкого металла (например, 0.5 мм вместо 0.6 мм), что резко снижает ресурс аппарата и его устойчивость к гидроударам.
Пример успешной реализации: опыт ООО «Хэбэй Ицзе»
Теоретические знания о производстве важны, но еще важнее — практический опыт реализации сложных проектов. Ярким примером компании, успешно сочетающей инженерную экспертизу и производственную мощь, является ООО «Хэбэй Ицзе Энергосберегающее Оборудование».
Действуя на рынке с 2000 года, эта китайская компания зарекомендовала себя как надежный партнер в сфере проектирования и изготовления сосудов под давления и теплообменного оборудования. Производственная база «Хэбэй Ицзе» занимает 20 000 м², включая 5 000 м² специализированных цехов, где трудятся 120 сотрудников, среди которых 32 инженера и 25 сертифицированных сварщиков. Такой кадровый потенциал позволяет реализовывать проекты любой сложности — от стандартных пластинчатых теплообменников до уникальных ректификационных колонн и реакторов для нефтегазовой и химической отраслей.
Ключевым преимуществом подхода «Хэбэй Ицзе» является полный цикл контроля качества. На предприятии функционируют собственные металлографические и химические лаборатории, а также участки неразрушающего контроля (рентген, ультразвук, магнитопорошковый метод). Каждое изделие, будь то конденсатор для энергетического сектора или водоохлаждаемая установка для станочного оборудования, проходит 100-процентную проверку перед отгрузкой. Это подтверждается высоким уровнем повторных заказов (65%) от международных клиентов, включая энергетические компании Саудовской Аравии, Узбекистана и России, а также участием в ключевых инфраструктурных проектах Китая (электростанции Цзянсу Датунь, Шаньси Янцюань).
Опыт «Хэбэй Ицзе» демонстрирует, что современный производитель должен обладать не только оборудованием (автоматы сварки под флюсом, ЧПУ-станки, гибочные прессы), но и глубокой экспертизой в адаптации решений под глобальные стандарты (ISO 9001, лицензии на сосуды давления классов I–III). Именно такой подход позволяет поставлять оборудование, которое работает десятилетиями в самых суровых условиях.
Применение в отраслях: реальные кейсы и требования
Универсальных решений не существует. Производство промышленных теплообменников всегда кастомизируется под отраслевые стандарты. Рассмотрим два контрастных примера, иллюстрирующих разницу в подходах.
Кейс 1: Пищевая промышленность (Молочный завод)
Задача: Пастеризация молока производительностью 10 000 литров в час.
Требования:
- Материал: Нержавеющая сталь AISI 316L (пищевая).
- Поверхность пластин: электрополированная для предотвращения адгезии белка.
- Уплотнения: Пищевой EPDM, соответствующий стандартам FDA/EC1935/2004.
- Конструкция: Разборная, для ежедневной CIP-мойки (Clean-in-Place).
Решение: Пластинчатый теплообменник с зоной регенерации до 90% для экономии энергоносителей. Эффективность нагрева должна составлять строго 72-75°C в течение 15 секунд.
Кейс 2: Нефтегазовая отрасль (Подготовка нефти)
Задача: Подогрев сырой нефти перед сепарацией.
Требования:
- Среда: Высоковязкая, абразивная, с содержанием сероводорода.
- Давление: До 6.3 МПа.
- Температура: До 150°C.
Решение: Кожухотрубный теплообменник. Использование оребренных труб для компенсации низкой теплопроводности нефти. Материал труб — нержавеющая сталь с повышенным содержанием молибдена для стойкости к сероводородной коррозии. Конструкция должна предусматривать возможность механической очистки трубного пучка.
Сравнение технологий: что выбрать в 2026 году?
Для наглядности сравним основные типы аппаратов по ключевым эксплуатационным параметрам. Это поможет принять взвешенное решение при модернизации производства.
| Параметр | Пластинчатый (Разборный) | Кожухотрубный | Паяный пластинчатый |
|---|---|---|---|
| Эффективность теплообмена | Очень высокая | Средняя | Высокая |
| Габариты и вес | Компактные | Громоздкие, тяжелые | Сверхкомпактные |
| Максимальное давление | До 25-30 бар | До 100+ бар | До 30-40 бар |
| Обслуживание | Легкое (разборка) | Сложное (требуется кран) | Не обслуживается (замена при поломке) |
| Чувствительность к загрязнениям | Высокая | Низкая | Очень высокая |
| Стоимость владения (TCO) | Низкая (легкий ремонт) | Средняя (долговечность) | Низкая (нет расходников) |
Рекомендация: Для чистых сред и ограниченных пространств выбирайте пластинчатые аппараты. Для грязных, вязких сред и сверхвысоких давлений — только кожухотрубные. Для холодильных систем и тепловых насосов — паяные.
Типичные ошибки при заказе и эксплуатации
Анализ сервисных обращений за последние 5 лет выявляет ряд системных ошибок, которые допускают заказчики. Избежание этих ловушек сэкономит бюджет и время.
1. Игнориров качества воды (теплоносителя)
Жесткая вода приводит к быстрому образованию накипи (карбоната кальция) на пластинах. Даже слой в 1 мм снижает теплопередачу на 10-15% и увеличивает гидравлическое сопротивление.
Решение: Установка фильтров грубой и тонкой очистки перед теплообменником, использование умягченной воды или ингибиторов коррозии.
2. Неправильный монтаж трубопроводов
Навеска веса труб на патрубки теплообменника создает механическое напряжение, которое может деформировать корпус или вызвать течь.
Решение: Обязательное использование компенсаторов и независимых опор для трубопроводов.
3. Выбор материала “на глаз”
Использование AISI 304 в средах с высоким содержанием хлоридов (морская вода, некоторые реагенты) приводит к питтинговой коррозии и сквозным отверстиям за несколько месяцев.
Решение: Химический анализ среды перед заказом. Для хлоридов — титан или Hastelloy.
4. Отсутствие запаса по мощности
Проектирование “впритык” без учета загрязнения пластин со временем. Через полгода работы аппарат перестает справляться с нагрузкой.
Решение: Закладывать коэффициент загрязнения (fouling factor) и запас поверхности 10-15%.
Тренды производства 2026: Цифровизация и Экология
Современное производство промышленных теплообменников реагирует на глобальные вызовы. Вот что меняет отрасль прямо сейчас:
- Цифровые двойники (Digital Twins): Ведущие заводы внедряют IoT-датчики в свои аппараты. Это позволяет мониторить температуру, давление и эффективность теплообмена в реальном времени, прогнозируя необходимость обслуживания до возникновения аварии.
- Энергоэффективность: Ужесточение экологических норм требует снижения углеродного следа. Теплообменники с рекуперацией тепла становятся стандартом. Системы, возвращающие до 90% тепловой энергии обратно в процесс, окупаются за 1-2 года.
- Аддитивные технологии: 3D-печать начинает применяться для создания сложных внутренних структур теплообменников (например, микроканальных), которые невозможно изготовить традиционной штамповкой. Это открывает новые горизонты для аэрокосмической отрасли и высоконагруженной электроники.
Логистика и экспортные возможности
При работе с российскими заводами в 2026 году логистика выстроена таким образом, чтобы минимизировать риски. Прямое производство промышленных теплообменников подразумевает ответственность завода за упаковку и отгрузку.
Оборудование упаковывается в деревянные ящики или на паллеты с защитной пленкой. Для международных поставок необходима маркировка согласно требованиям страны-импортера. Заводы, работающие на экспорт, предоставляют полный пакет документов: сертификаты происхождения, технические паспорта на английском языке, инструкции по монтажу и эксплуатации.
Сроки изготовления стандартных моделей составляют 2-4 недели. Нестандартные проекты (крупные кожухотрубные аппараты, титановые исполнения) могут занимать до 8-12 недель из-за сложности обработки материалов и длительности испытаний.
FAQ: Часто задаваемые вопросы
Какой срок службы промышленного теплообменника?
При правильном подборе материалов и соблюдении условий эксплуатации срок службы разборных пластинчатых теплообменников составляет 15-20 лет, кожухотрубных — до 30 лет. Уплотнения требуют замены каждые 3-5 лет.
Можно ли модернизировать существующий теплообменник?
Да, большинство разборных пластинчатых аппаратов позволяют увеличить мощность путем добавления пластин (если длина штанг позволяет) или замены пластин на более эффективные. Для этого необходимо обратиться к производителю с серийным номером аппарата.
В чем разница между AISI 304 и AISI 316L?
AISI 316L содержит молибден, который значительно повышает коррозионную стойкость в хлоридсодержащих средах и кислотах. Для обычной воды и пищевых продуктов достаточно 304, для морской воды или химии — обязательно 316L или титан.
Как часто нужно проводить обслуживание?
Профилактический осмотр рекомендуется проводить раз в год. Промывка (CIP или разборная) осуществляется по мере падения эффективности теплообмена или роста перепада давления. График зависит от чистоты теплоносителя.
Почему стоит заказывать напрямую у завода, а не у дилера?
Прямое сотрудничество исключает наценку посредника (15-30%), обеспечивает прямую техническую поддержку от инженеров-разработчиков, гарантирует оригинальность запчастей и ускоряет решение гарантийных вопросов.
Заключение и призыв к действию
Инвестиции в качественное теплообменное оборудование — это вклад в стабильность всего производственного процесса. В 2026 году производство промышленных теплообменников достигло уровня, позволяющего полностью импортозаместить зарубежные аналоги, сохраняя при этом высочайшие стандарты качества и надежности. Правильный выбор типа аппарата, материалов и поставщика позволит снизить энергозатраты предприятия и избежать дорогостоящих простоев.
Не рискуйте эффективностью вашего бизнеса, доверяя оборудование непроверенным сборщикам. Выбирайте технологии, проверенные инженерной практикой.
Готовы рассчитать оптимальное решение для вашей задачи?
Наши инженеры готовы выполнить бесплатный тепловой расчет и подобрать оборудование с учетом всех особенностей вашего технологического процесса. Получите коммерческое предложение с заводскими ценами уже сегодня.
Запросить расчет теплообменника
Вернуться на главную страницу | Каталог продукции | Контакты завода